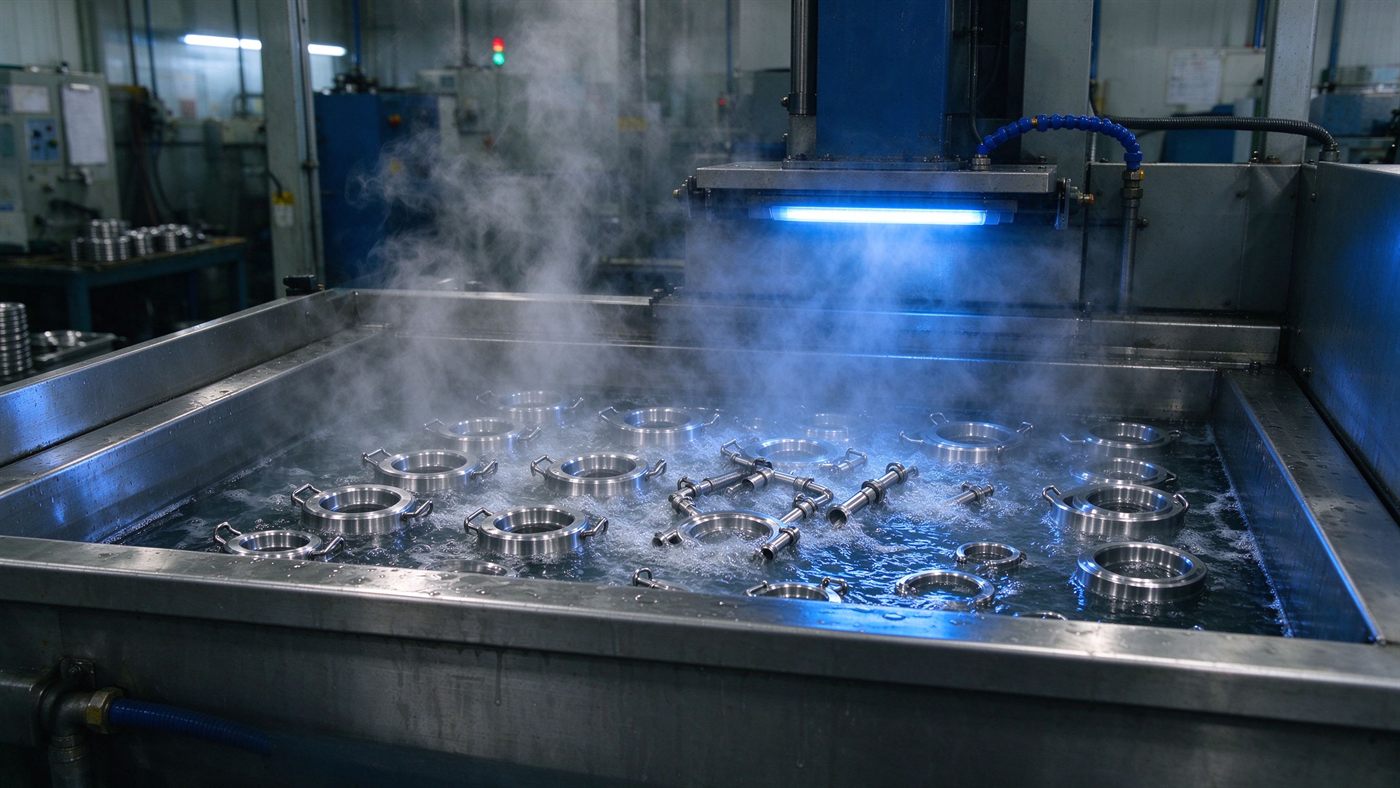
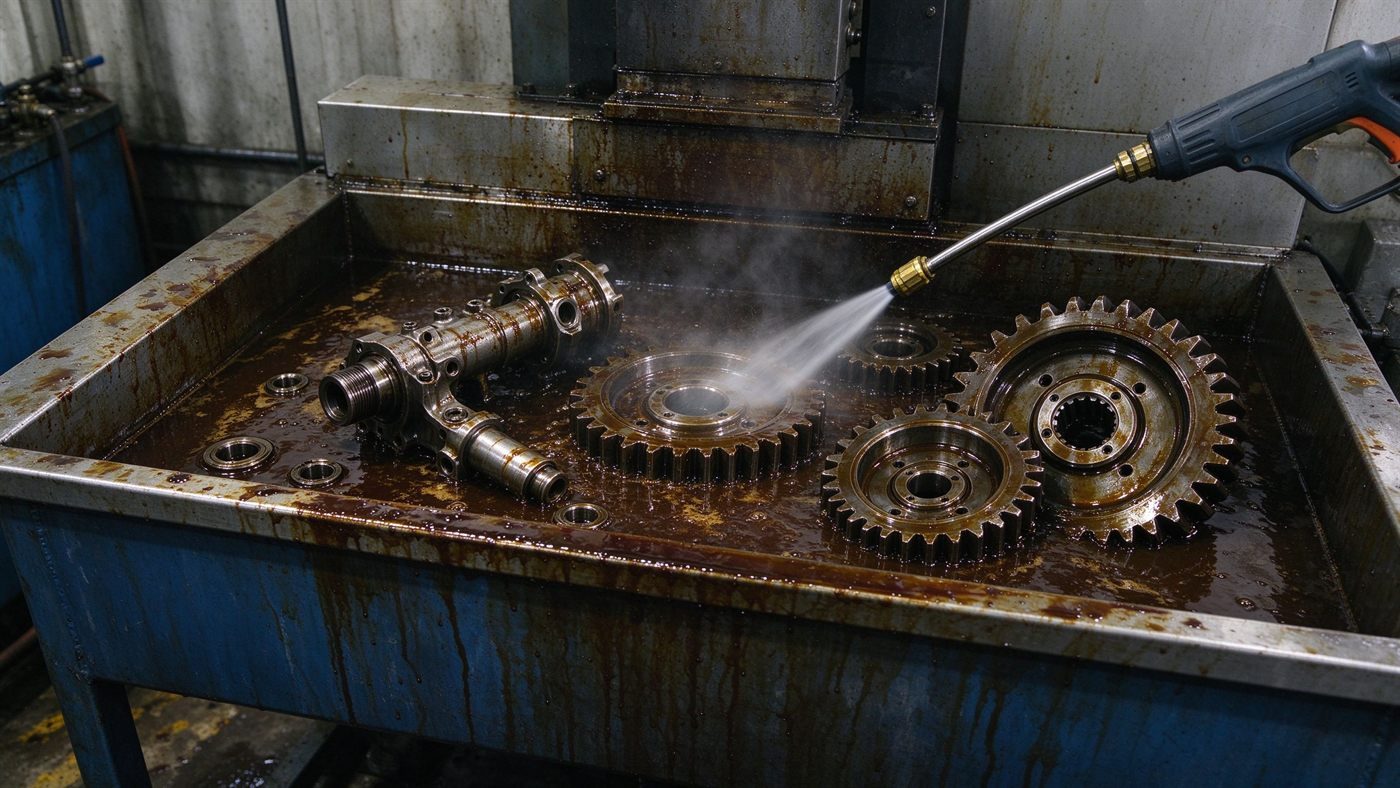
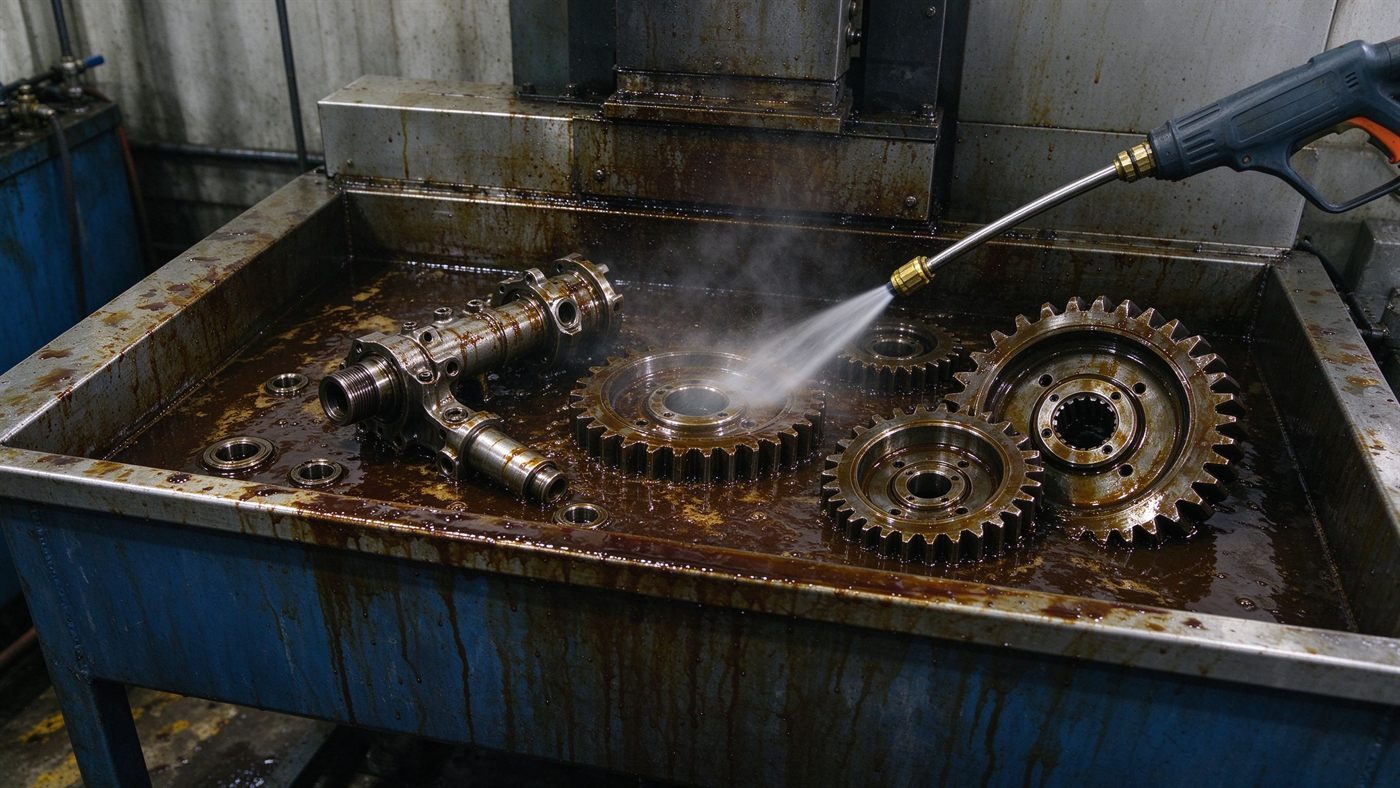
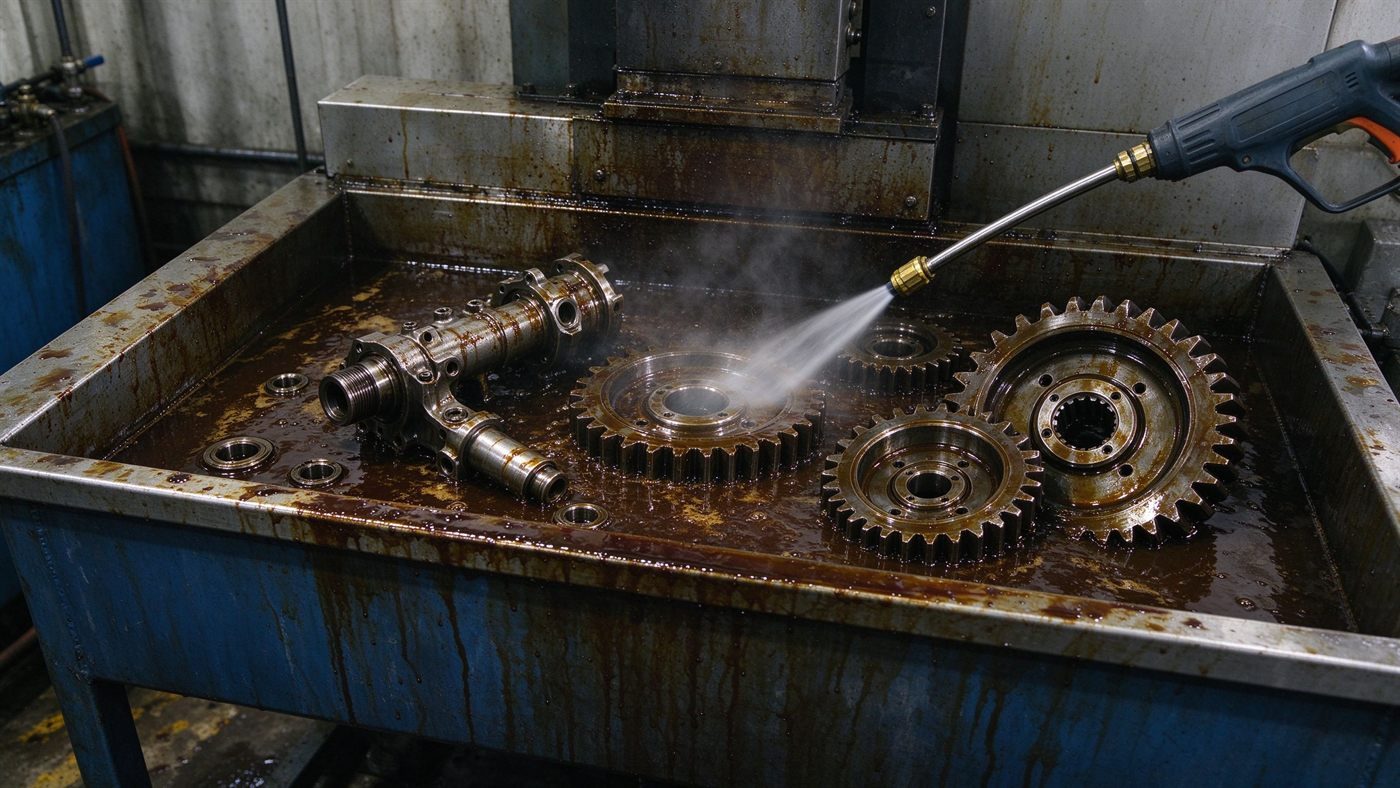
机械厂、维修车间、船舶修造现场的零件,表面往往糊着一层黑亮的重油污——切削油、液压油、齿轮油、黄油混合物,时间一长还干结碳化,普通洗衣粉、洗洁精根本洗不动。选对机械重油污清洗剂、配好工艺参数,是提高清洗效率、降低返工率的关键。
一、重油污为什么难洗
机械油污不是单一油脂,而是多种成分混合:基础油+极压添加剂+金属屑+粉尘,高温下还会氧化聚合变成胶状积碳。它同时具备疏水性、附着性和一定腐蚀性,单纯靠水压冲刷只能去掉浮油,深层油污必须靠清洗剂的乳化、渗透、皂化作用瓦解。
二、清洗剂核心参数怎么定
1. 工作浓度:常规5%~10%兑水稀释;重度积碳、老油污可提高到10%~15%,轻油污3%~5%即可。浓度不是越高越好——过高会导致泡沫过多、漂洗困难、成本上升。
2. 清洗温度:常温即可工作,但加热到50~70℃时除油效率明显提升。温度过高(>80℃)会加速槽液蒸发、气味变大、泡沫增多,还可能烫伤感。
3. pH值:水基重油污清洗剂通常呈弱碱性(pH 11~13),依靠碱皂化动植物油脂;清洗铝合金、锌合金等活泼金属时要选用专用低腐蚀配方,避免发黑过腐蚀。
4. 清洗时间:浸泡5~15分钟,超声波3~8分钟,刷洗2~5分钟,视油污厚度调整。
三、三种常见清洗方式怎么选
1. 浸泡清洗:适合形状简单、批量大的零件,配加热和循环泵效果最佳;
2. 超声波清洗:适合精密件、盲孔、夹缝、齿轮内腔,空化效应能把缝隙里的油污震出来,配合50~60℃水温效果最好;
3. 刷洗/喷洗:适合现场大型设备、机床外壳、维修件,用毛刷或低压喷壶配合清洗剂作业。
注意:高泡配方不适合高压喷淋和超声波,会泡沫溢出;低泡配方才能配合自动化线。
四、现场操作要点
· 先刮掉表面明显的油泥、铁屑,再下槽,延长槽液寿命;
· 零件摆放留空隙,不要叠压,让槽液充分接触表面;
· 清洗后用清水冲净残留清洗剂,尤其铝合金件,避免残留腐蚀;
· 漂洗后及时烘干或风干,水渍会留下水印并加速返锈;
· 槽液定期补加新液,当表面浮油过厚、除油力明显下降时整体更换;
· 作业时戴耐油手套、护目镜,保持通风。
五、常见误区
· 洗洁精/洗衣粉代替:去重油污能力差,残留黏附灰尘,越洗越脏;
· 火碱直接洗:除油猛但腐蚀金属、伤皮肤,铝合金件会直接发黑;
· 煤油/柴油擦洗:易燃易爆,车间安全隐患大,VOC排放也不达标;
· 浓度无限加:泡沫多、漂洗难、成本高,性价比反而下降。
结语
机械重油污清洗是个"参数活":浓度5%~10%、温度50~70℃、按零件形状选浸泡或超声波,再配合及时漂洗干燥,绝大多数油泥积碳都能搞定。选一支合格的水基重油污清洗剂,比反复人工刷洗高效得多。