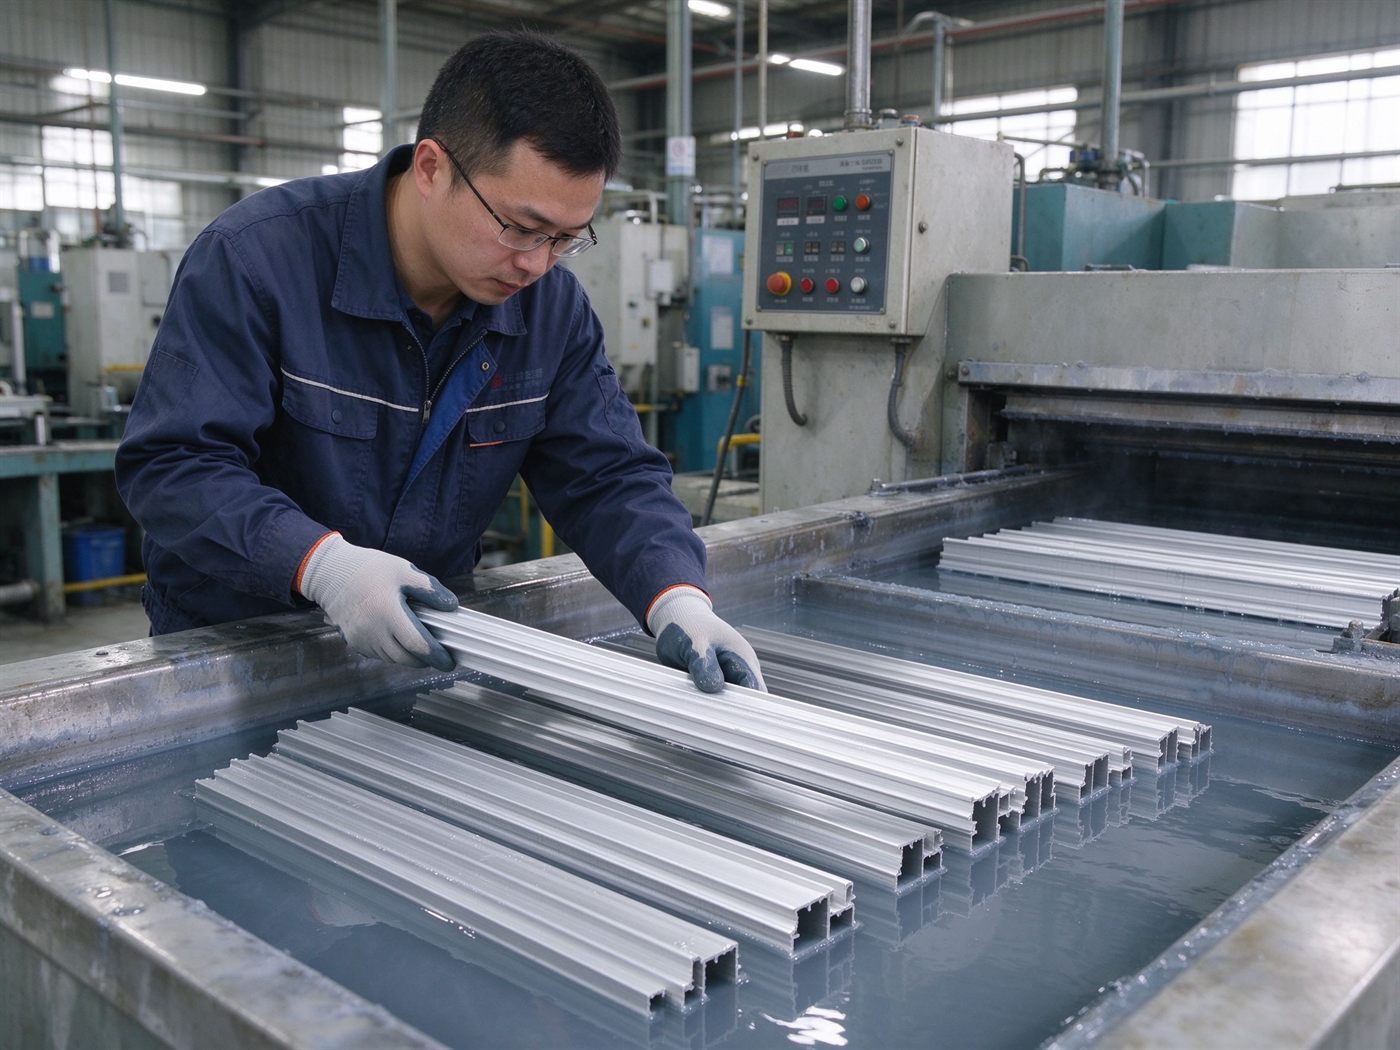
一、认识铝材钝化剂:作用原理与适用场景
铝及铝合金在空气中虽然会自然形成一层氧化膜,但膜层疏松、耐蚀性有限,难以满足户外建筑、汽车零部件、电子产品等对耐腐蚀性能的严格要求。铝材钝化剂通过化学作用在铝件表面生成一层致密的钝化膜,显著提高工件的耐蚀性、耐黑变能力,同时为后续涂装、喷粉提供良好的结合力基础。
目前工业上常用的铝材钝化剂主要分为两大类:一类是传统六价铬钝化剂,耐蚀性能优异但存在环保与职业健康风险,使用范围正逐步收窄;另一类是环保型三价铬钝化剂及无铬钝化剂,已在汽配、3C电子、建材等行业大规模应用。企业在选择时应结合终端客户要求、环保合规与成本综合评估。
二、配比浓度:按工艺类型精准控制
钝化剂的使用浓度是影响钝化效果的首要因素。以典型的三价铬钝化剂为例,标准槽液配比通常为钝化剂原液与去离子水按1:9至1:20稀释,具体浓度需根据工件材质、钝化时间与膜层颜色要求调整:
浸渍钝化:推荐浓度5%-10%(体积比),钝化时间60-180秒,适用于批量小件;喷淋钝化:推荐浓度3%-8%,喷淋时间30-90秒,适用于板带材连续生产线;刷涂/手工钝化:推荐浓度8%-15%,适用于大型结构件或局部返修。
需要注意的是,浓度并非越高越好。浓度过高会加快槽液消耗、造成膜层过厚发花,且带出损耗增加;浓度过低则膜层不完整、耐蚀性不足。建议企业配置浓度计(如折射计)定期检测,将槽液浓度波动控制在设定值的±10%以内。
三、槽液维护:温度、pH与杂质的协同管控
钝化槽液的管理直接影响膜层质量的稳定性:
1. 温度控制:多数三价铬钝化剂的最佳工作温度为25-40℃。温度过低反应速度慢、膜层偏薄;温度过高则反应过快,膜层疏松、附着力下降,还易造成槽液加速老化。冬季生产时应对槽液进行加热保温。
2. pH值维护:工作液pH通常控制在3.5-5.5之间(以具体产品说明书为准)。pH偏高易导致钝化膜变薄、颜色变淡;pH偏低则腐蚀性增强,可能损伤铝基体。生产中应定期用pH计检测,通过补加钝化剂原液或调整用酸进行微调。
3. 杂质控制:铝离子、铁离子及前道清洗残留的油污杂质会在槽液中逐渐累积,影响膜层均匀性。建议根据产量制定槽液更换周期,一般每1-4周彻底更换一次,并配套过滤循环系统延长槽液寿命。
四、操作规范:前处理是成败关键
铝材钝化效果的好坏,约六成取决于前处理质量。标准工艺路线为:脱脂除油→水洗→碱蚀(可选)→水洗→除灰/中和→水洗→钝化→水洗→烘干。操作中应注意:脱脂必须彻底,油污残留会导致钝化膜局部不生成,出现"花斑";碱蚀后的除灰中和工序不可省略,否则表面黑灰影响钝化结合力;各道水洗应使用流动水或采用多级逆流漂洗,避免药剂交叉污染;钝化后水洗应充分,残留钝化液易在烘干后产生白斑或盐迹;烘干温度建议控制在60-80℃,避免过高温度破坏膜层结构。
五、常见问题与对策
钝化膜发花、不均匀:前处理不彻底、槽液浓度不均,应加强脱脂除灰、充分搅拌或加强循环;膜层颜色偏浅:浓度偏低、温度低、时间短,应补加原液、升温、延长钝化时间;工件表面出现白斑:水洗不充分、水质硬,应加强漂洗并使用去离子水;耐盐雾试验不合格:膜层过薄或槽液老化,应检测浓度与pH、必要时更换槽液;钝化后迅速发黑:槽液酸性过强或杂质过多,应调整pH、更换槽液并加强过滤。
六、结语
铝材钝化工艺是一项"三分药剂、七分管理"的系统工程。选择适合自身产品定位的钝化剂只是第一步,建立规范的槽液管理台账、定期检测浓度与pH、严格执行前处理工艺,才能稳定获得高质量的钝化膜层。建议企业与钝化剂供应商保持技术沟通,根据季节变化、产量波动及时调整工艺参数,实现产品质量与生产成本的平衡。