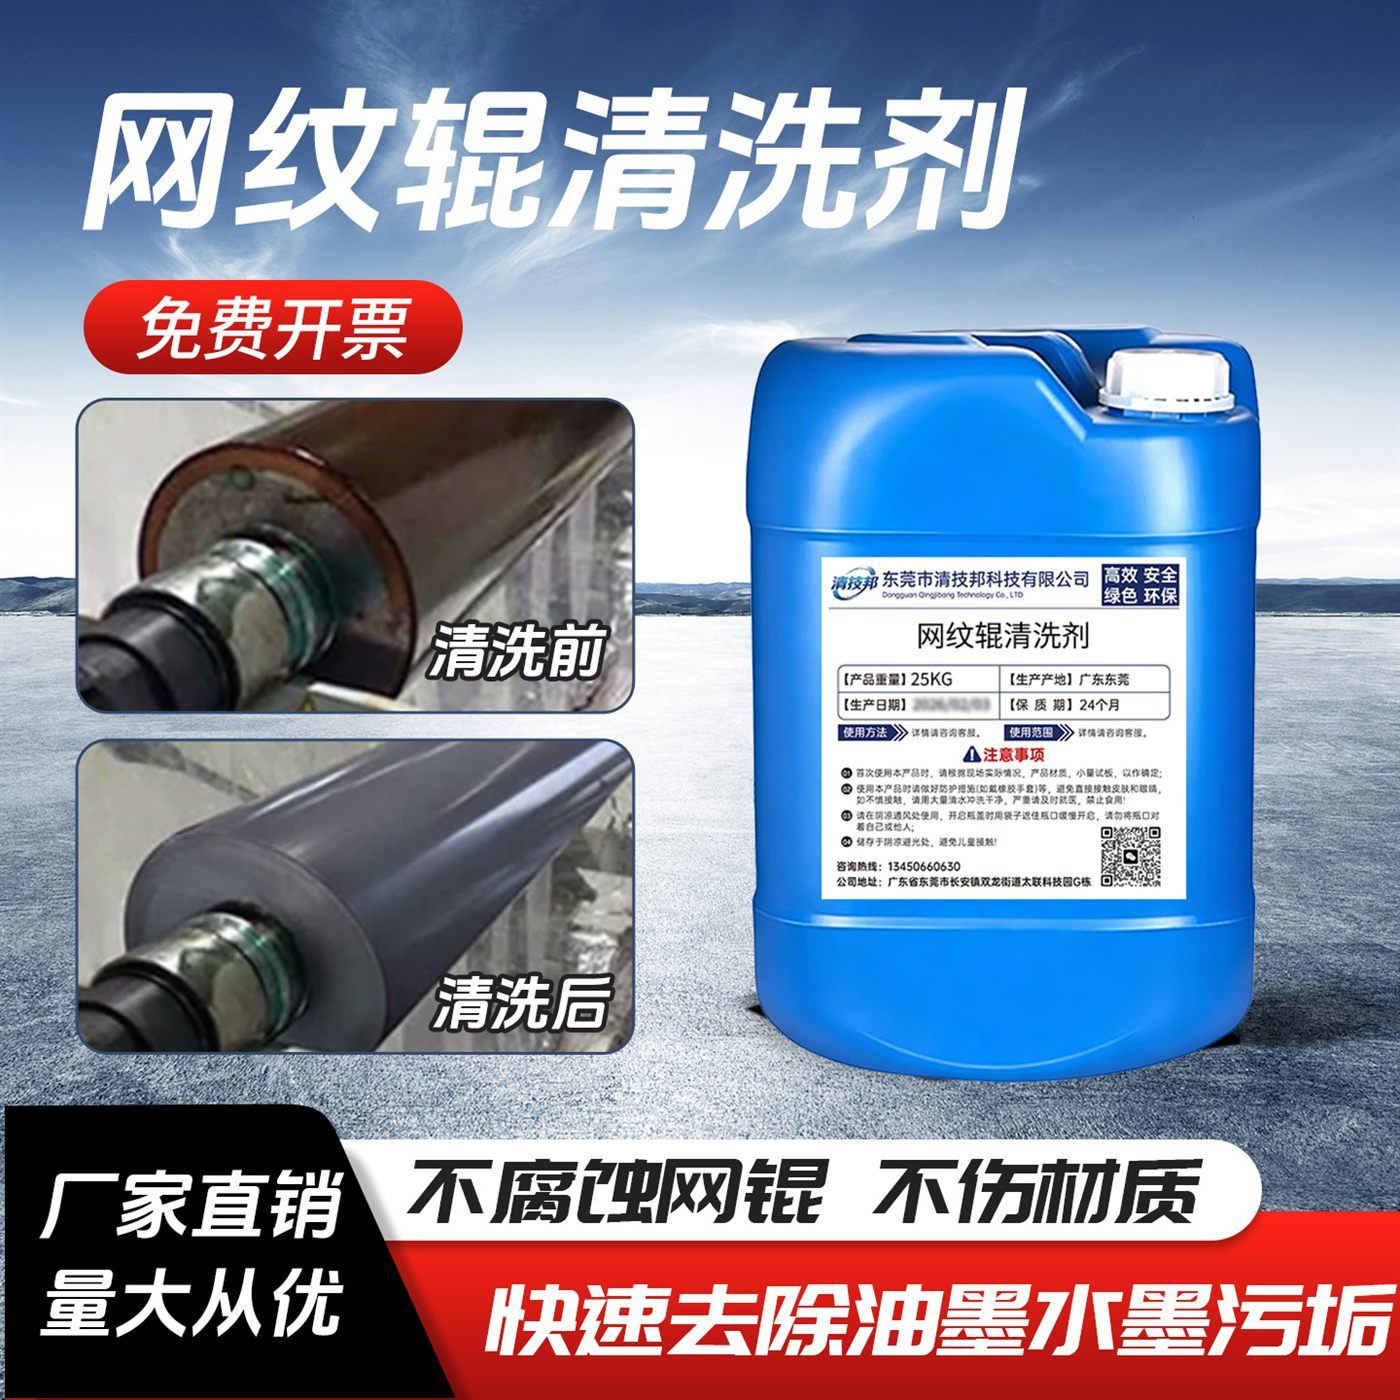
网纹辊清洗剂
环保材料超声波专用除固化油墨印刷机水墨清洗剂
酸洗钝化 · 除油清洗 · 防锈防腐 · 抛光研磨 —— 面向不锈钢、铝材、电镀件等工业工件的 全工艺链产品矩阵,支持标准品与定制配方
共 0 款产品
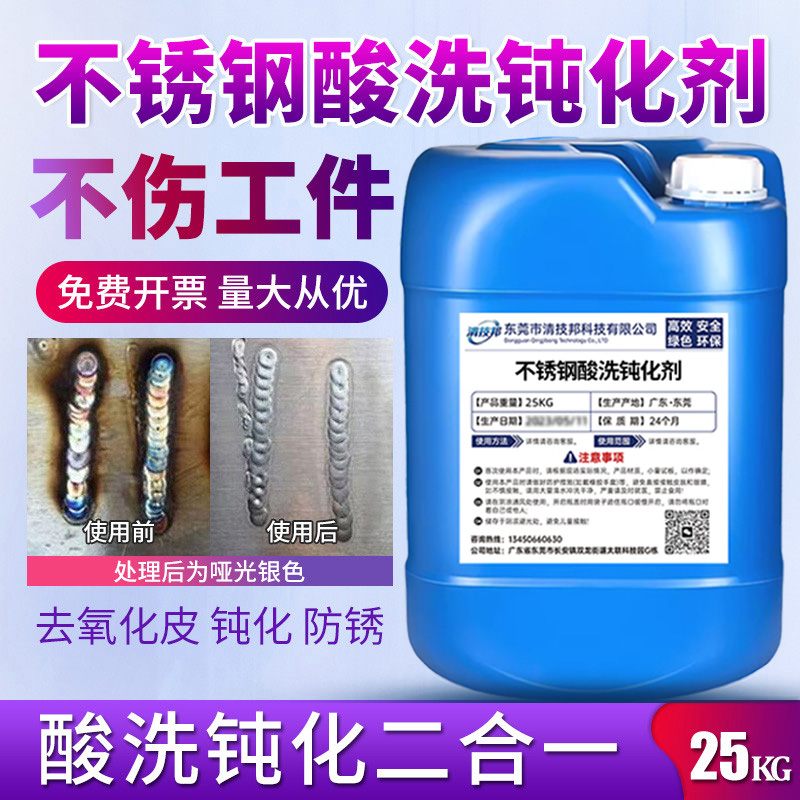
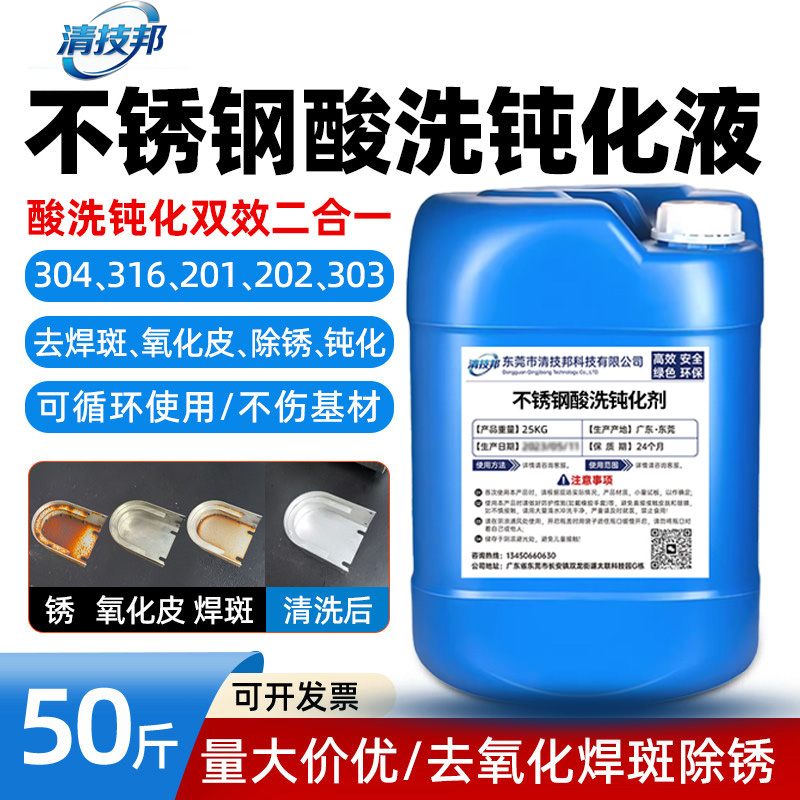
304不锈钢酸洗钝化剂去焊斑焊点焊缝处理液201不锈钢酸洗钝化膏
产品简介
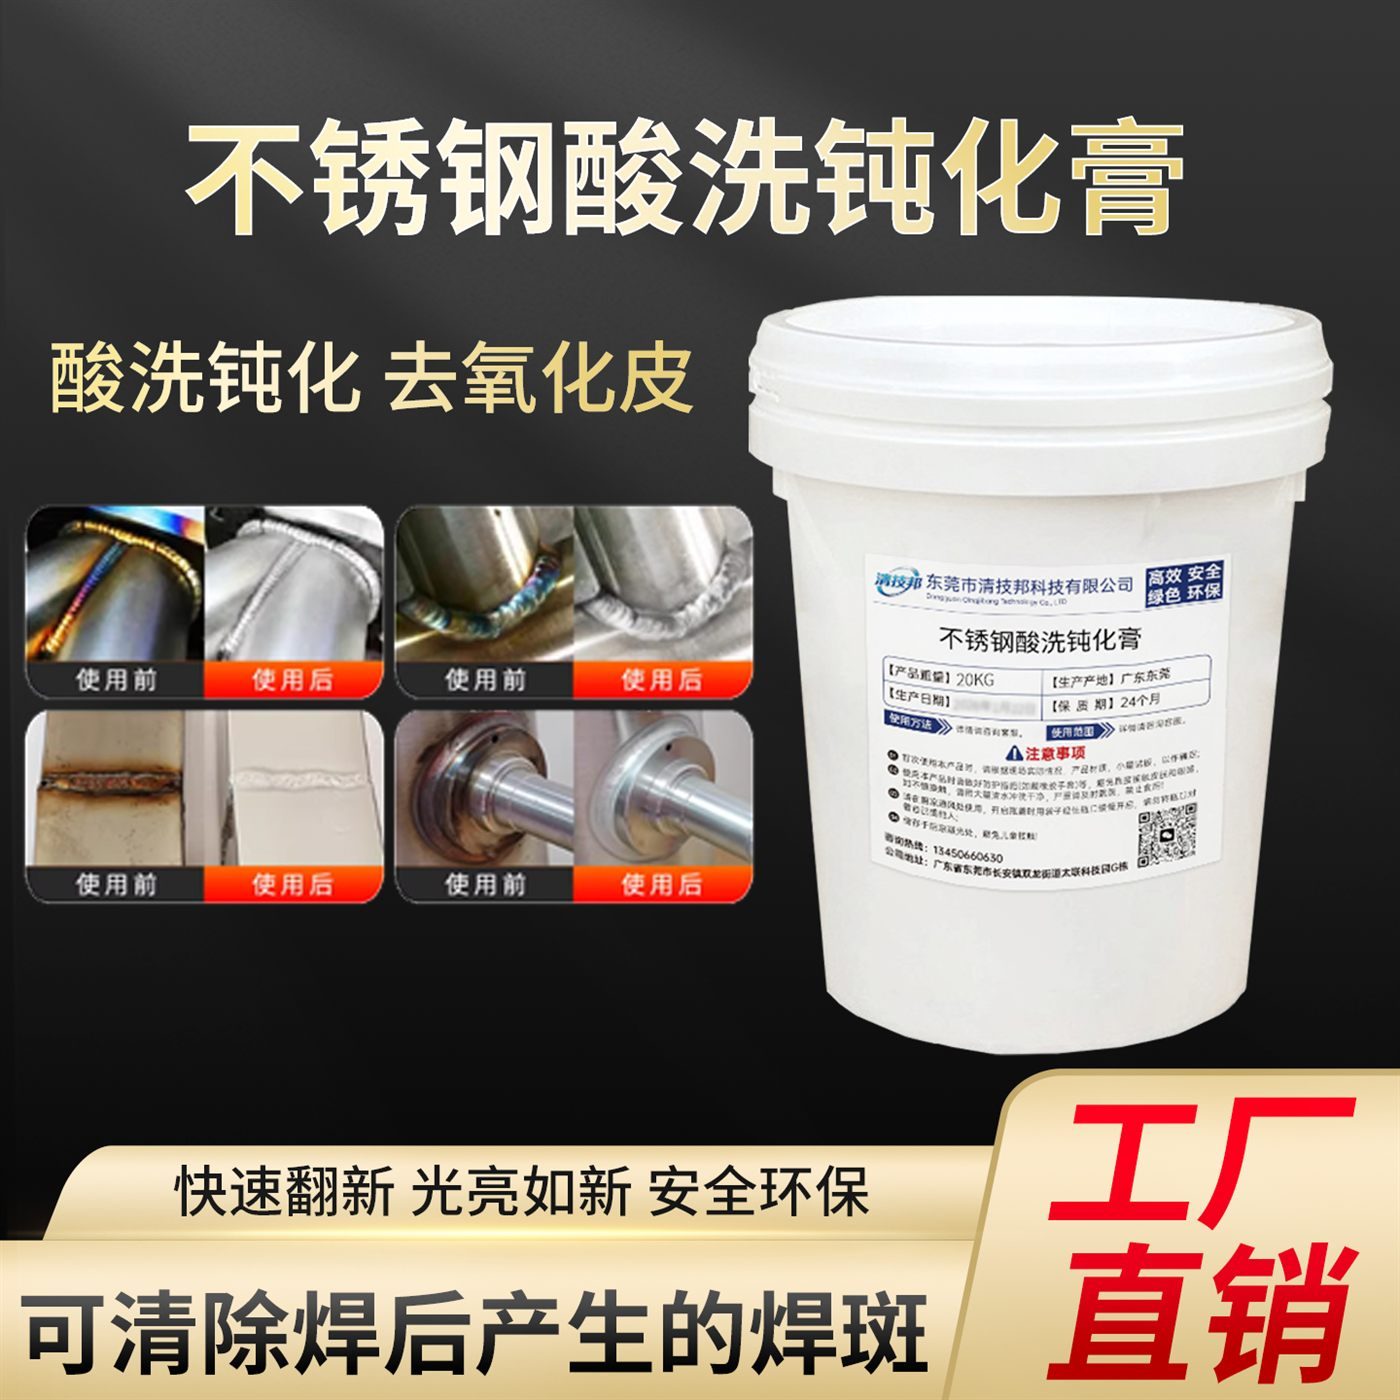
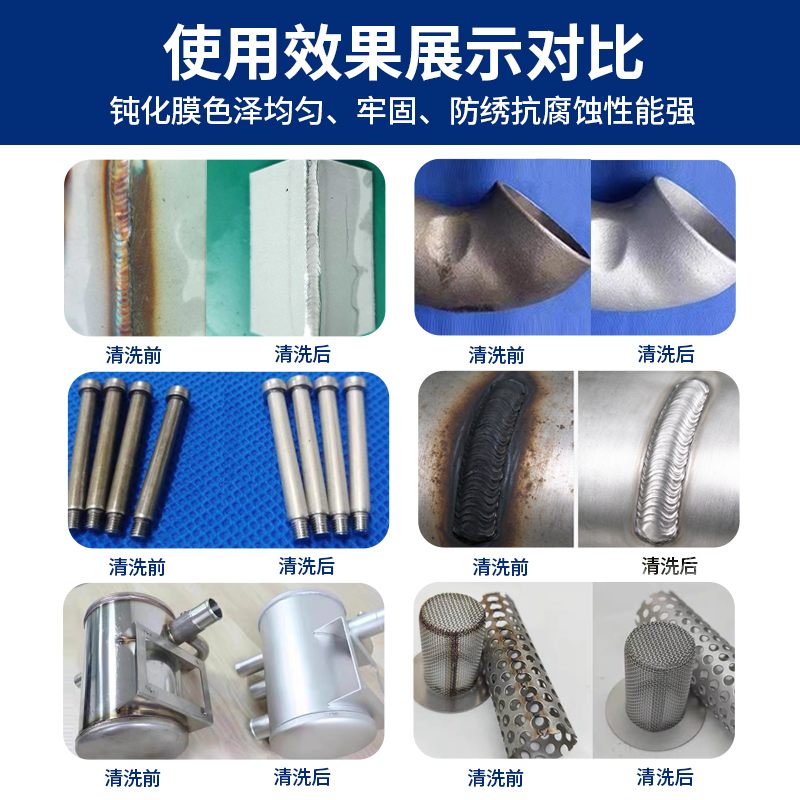
不锈钢酸洗钝化剂为液体浸泡型工艺,适用于 304/316/201 不锈钢工件整体酸洗钝化,去除氧化皮、焊接变色,同时形成均匀钝化膜,显著提升耐盐雾性能。
适用范围
· 不锈钢管件、法兰、五金件批量浸泡处理;
· 焊接后整体去氧化、焊缝钝化;
· 食品设备、医疗器械、环保设备前处理。
使用方法
1. 工件先除油除焊渣;
2. 按比例兑水,常温或加温 40~50℃;
3. 浸泡 10~30 分钟,视氧化程度调整;
4. 清水冲净,干燥后检验。
安全注意事项(化工产品,务必阅读)
· 含酸性成分,佩戴耐酸手套、护目镜、面罩;
· 皮肤接触立即大量清水冲洗,再用稀碱液中和;
· 溅入眼睛立即冲洗 15 分钟并就医;
· 槽液定期检测浓度,废液按危废处理;
· 保持通风,禁止与含氯、碱性产品混用。
常温使用即可,推荐兑水比例1:3~1:5(即20%~30%工作液)。冬季温度低时可加温到30~40℃提高反应速度,最高不超过50℃,温度过高会导致过度腐蚀。
视氧化程度而定:轻度氧化5~10分钟,中等氧化10~20分钟,重氧化或焊斑20~30分钟。期间注意观察,表面发黑均匀即可取出,不要超时。
可能是浓度过低、温度不够或时间不足。也可能是前处理除油不彻底,油膜阻碍药液接触。建议提高浓度到1:3,延长时间,并确保工件先除油。
根据处理量,一般每处理100~150kg工件补加一次原液,补加量为槽液体积的5%~10%。当槽液明显变浑浊、颜色加深、处理效果下降时整槽更换。
可以。超声波空化作用能加速钝化反应,缩短时间约1/3,效果更均匀。建议温度40~50℃,超声频率28/40kHz,处理时间5~15分钟。
酸洗钝化剂本身已包含钝化成分,处理后形成的钝化膜即可满足一般防锈要求。若用于高湿、盐雾环境(如海洋设备),建议再浸泡一次专用封闭剂或钝化液。
含酸性成分,操作时必须戴耐酸手套、护目镜、穿耐酸围裙。保持车间通风。溅到皮肤立即大量清水冲洗,溅眼冲洗15分钟就医。废液按危废处理。
根据处理量,一般每处理100~150kg工件补加一次原液,补加量为槽液体积的5%~10%。当槽液明显变浑浊、颜色加深、处理效果下降时整槽更换。
可以。超声波空化作用能加速钝化反应,缩短时间约1/3,效果更均匀。建议温度40~50℃,超声频率28/40kHz,处理时间5~15分钟。
酸洗钝化剂本身已包含钝化成分,处理后形成的钝化膜即可满足一般防锈要求。若用于高湿、盐雾环境(如海洋设备),建议再浸泡专用封闭剂。
含酸性成分,必须戴耐酸手套、护目镜、耐酸围裙。保持车间通风。溅到皮肤立即大量清水冲洗,溅眼冲洗15分钟就医。废液按危废处理。
可以处理,但201含锰高、耐蚀差,需缩短时间到5~10分钟,并降低浓度到1:5~1:8。建议先在废料上试验,确认效果后再批量处理。
处理后先用清水冲净,再用纯水或去离子水过一遍,最后用压缩空气吹干或烘干。自然晾干容易留下水垢印。
日常生产用比重计测波美度即可监控浓度变化。精确检测可委托第三方化验酸值。一般新手按比例配槽,定期补加原液即可。
以上问题仍未解决您的疑问?欢迎在下方留言或直接致电技术咨询。