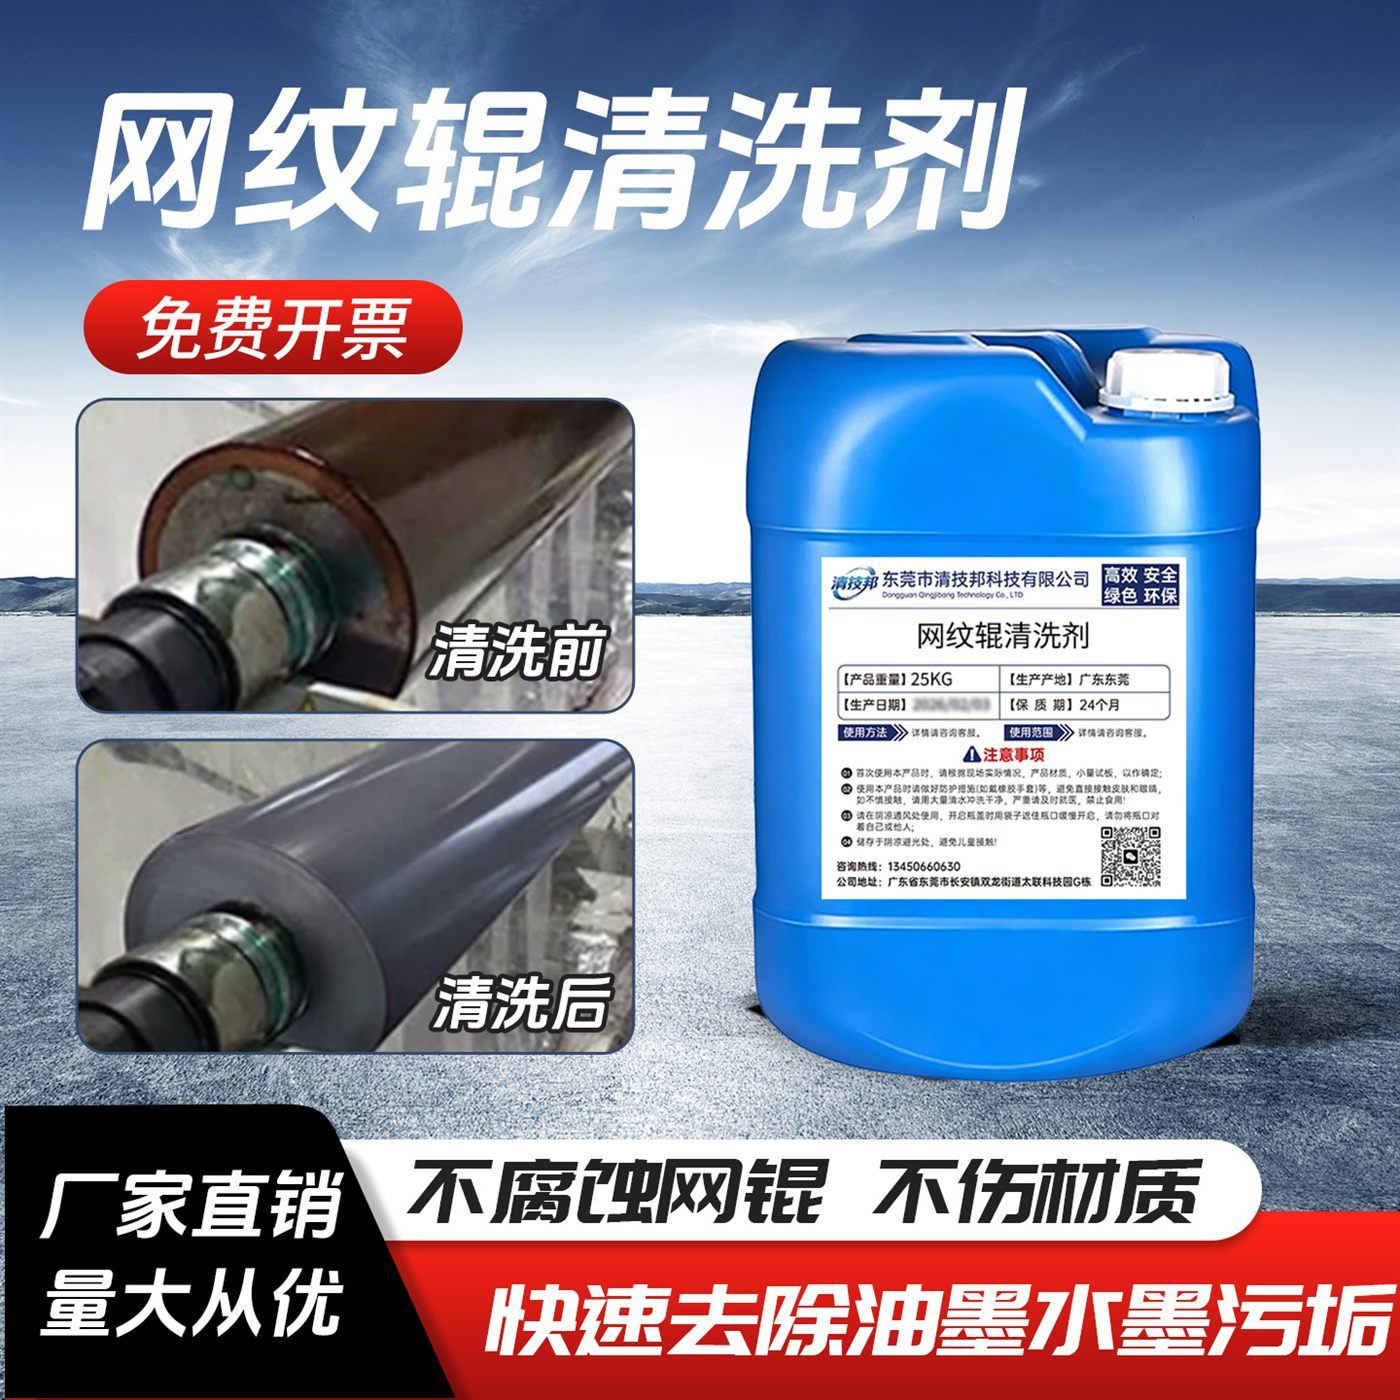
网纹辊清洗剂
环保材料超声波专用除固化油墨印刷机水墨清洗剂
酸洗钝化 · 除油清洗 · 防锈防腐 · 抛光研磨 —— 面向不锈钢、铝材、电镀件等工业工件的 全工艺链产品矩阵,支持标准品与定制配方
共 0 款产品
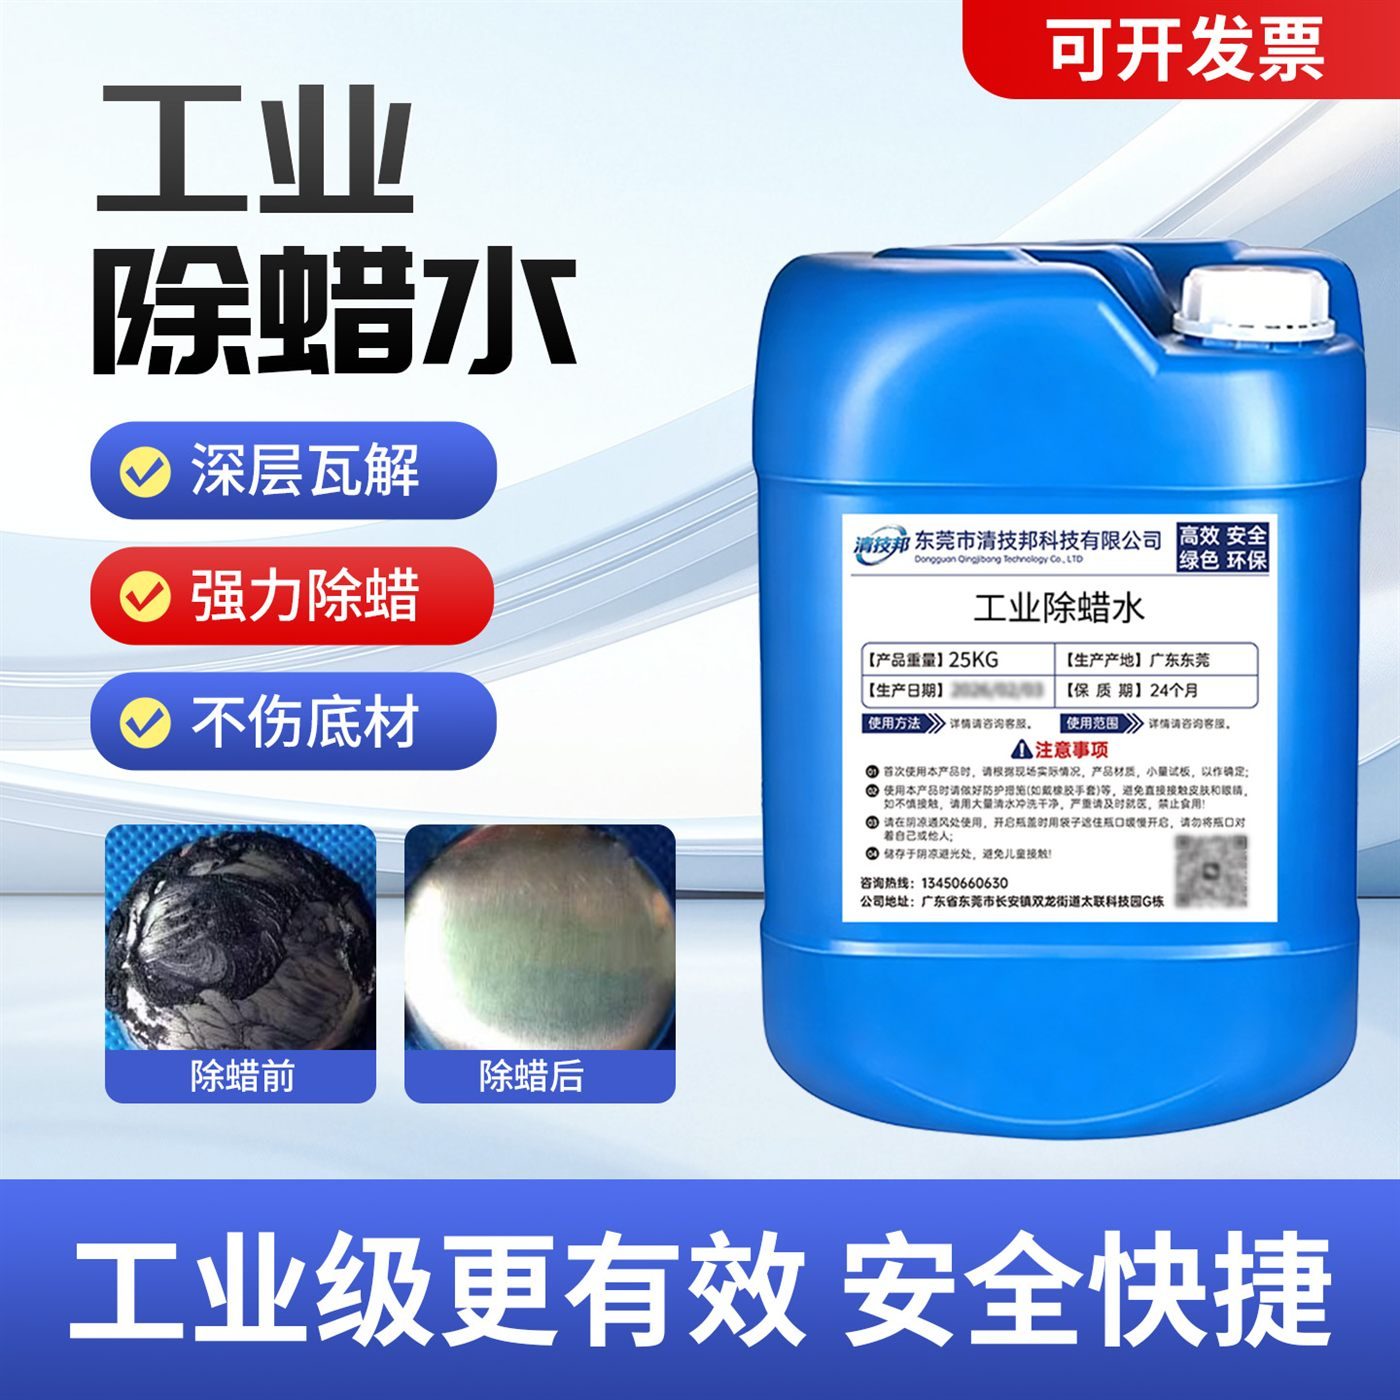
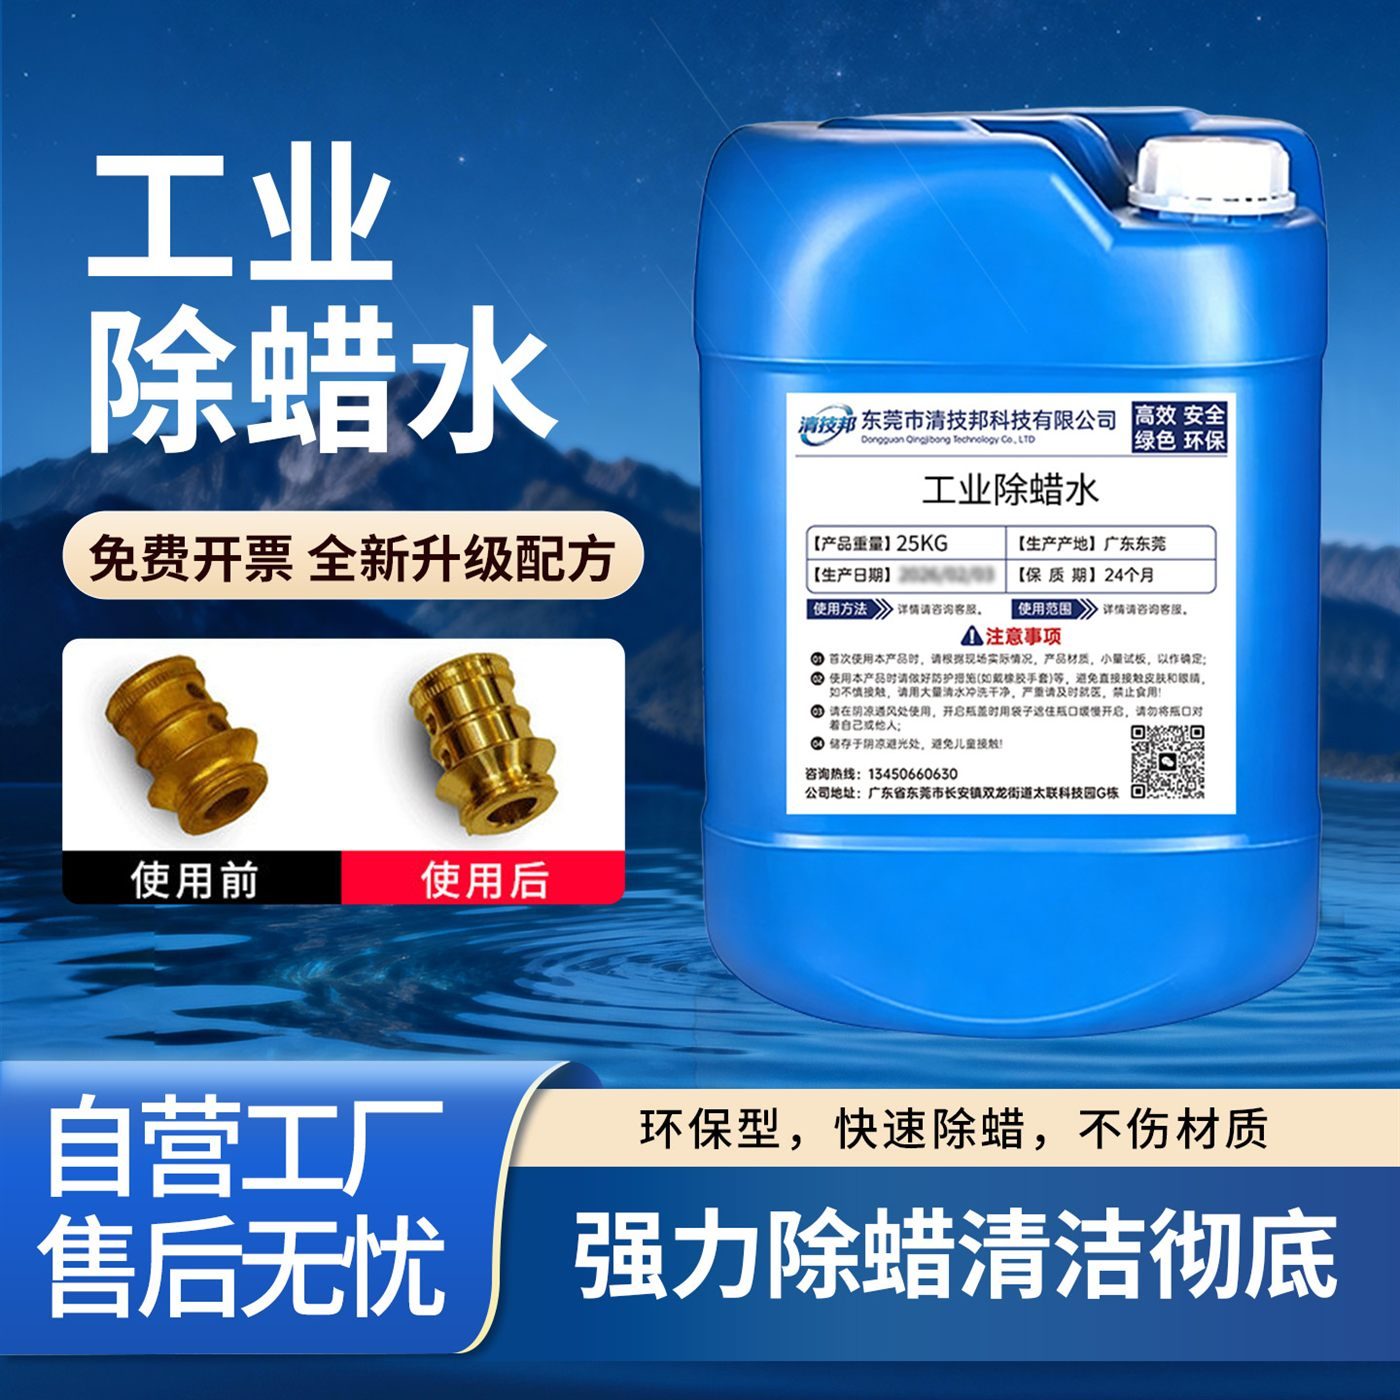
工业强力除蜡水金属超声波除蜡不锈钢锌合金铝材工件抛光蜡溶解液
产品简介
工业除蜡水专为金属抛光后蜡残留设计,能快速瓦解不锈钢、锌合金、铝材工件表面的抛光蜡、研磨膏残留,配合超声波清洗效果最佳,不伤底材。
适用范围
· 不锈钢、锌合金、铝材抛光后除蜡;
· 超声波清洗机配合使用;
· 电镀、喷涂前处理除蜡脱脂。
使用方法
1. 按 3%~5% 兑水,温度 50~65℃;
2. 工件入槽超声波清洗 3~8 分钟;
3. 清水冲净,烘干。
安全注意事项(化工产品,务必阅读)
· 佩戴耐油手套、护目镜;
· 溅入眼睛立即大量清水冲洗 15 分钟并就医;
· 保持通风,远离火源;
· 不可与酸性、含氯产品混用;
· 密封存放,远离儿童;废液按规处理。
3%~5%兑水,温度50~65℃。重蜡抛光线5%,轻蜡3%。
超声波效果最佳,3~8分钟。手工刷洗需10~15分钟且效果不均。
抛光蜡、研磨膏、石蜡、松脂残留。对不锈钢、锌合金、铝材均有效。
中性配方,不伤不锈钢、锌合金、铝材。不建议长时间浸泡超过20分钟。
必须清水冲净,再用纯水过一遍,压缩空气吹干。
处理200kg工件补加5%原液。蜡浮层多、除蜡力下降时整槽更换。
蜡熔点60~80℃,温度不够蜡不熔化,除蜡无效。建议60℃以上。
可以,是超声波除蜡专用。频率28/40kHz,时间5~10分钟。
戴耐油手套、护目镜,保持通风。
含蜡质和表面活性剂,收集委托有资质单位处理。
以上问题仍未解决您的疑问?欢迎在下方留言或直接致电技术咨询。