木材阻燃剂怎么用?浸渍与喷涂工艺参数、操作规范与安全注意事项全解析
木材阻燃剂浸渍与喷涂两种工艺的完整操作指南:药液浓度、浸渍时间、喷涂量等关键参数,配合安全防护、储存与废液处理规范,助你安全高效完成B1级阻燃处理。
32601 次阅读阅读全文 →
公司新闻、金属表面处理行业观察与工艺技术知识分享
共 0 篇文章
共 41 篇文章,当前第 3 / 4 页
木材阻燃剂浸渍与喷涂两种工艺的完整操作指南:药液浓度、浸渍时间、喷涂量等关键参数,配合安全防护、储存与废液处理规范,助你安全高效完成B1级阻燃处理。
一、超声波清洗剂是什么超声波清洗剂是配合超声波清洗机使用的水基型清洗药剂,由表面活性剂、助剂与缓蚀剂复配而成,借助超声空化效应产生的微气泡爆破,剥离工件表面的油污、切屑、粉尘与抛光膏。它清洗均匀、不伤工件、效率高,广泛用于五金件、汽配零件与
本文面向金属加工、医疗器械、食品设备及洁净管道系统等行业的工艺工程师与采购决策者,聚焦不锈钢酸洗钝化环节中普遍存在的工艺稳定性不足、表面质量波动、环保合规压力增大等问题。需说明当前行业对钝化膜均匀性和废水处理成本的关注度持续提升,传统配方在复杂几何结构工件上的适用性受限。
本文详解锌合金清洗剂使用方法:适用场景与材质范围、超声波/浸泡/喷淋三种工艺、浓度温度时间参数、弱碱配方安全注意事项及清洗后发黑等常见问题排查。
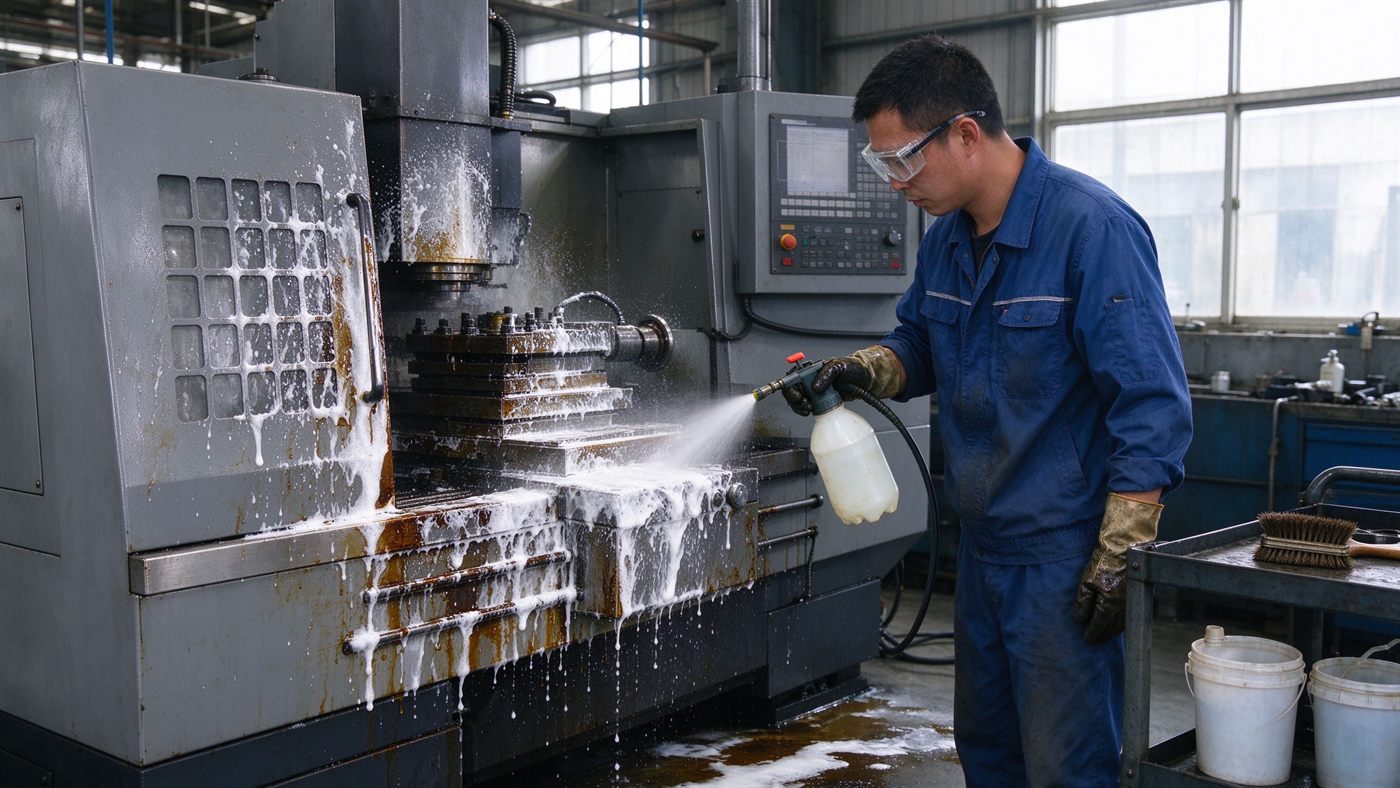
针对机床、减速机与车间地面的碳化油、黄油、切削油残留,本文给出机械重油污清洗剂的稀释比例、工作温度、静置与刷洗参数,以及不损伤油漆橡胶件的操作要点与常见问题处理。
超声波清洗剂配比使用全解析:按油污轻重确定稀释浓度3%-10%,最佳工作温度50-60℃,低频清洗重油污、高频清洗精密件,附操作流程与化工安全注意事项。
木材阻燃剂使用方法全解析:浸渍、涂刷、喷涂三种工艺对比,配比浓度与加压浸渍参数,GB8624防火等级判定及化工品安全操作注意事项。
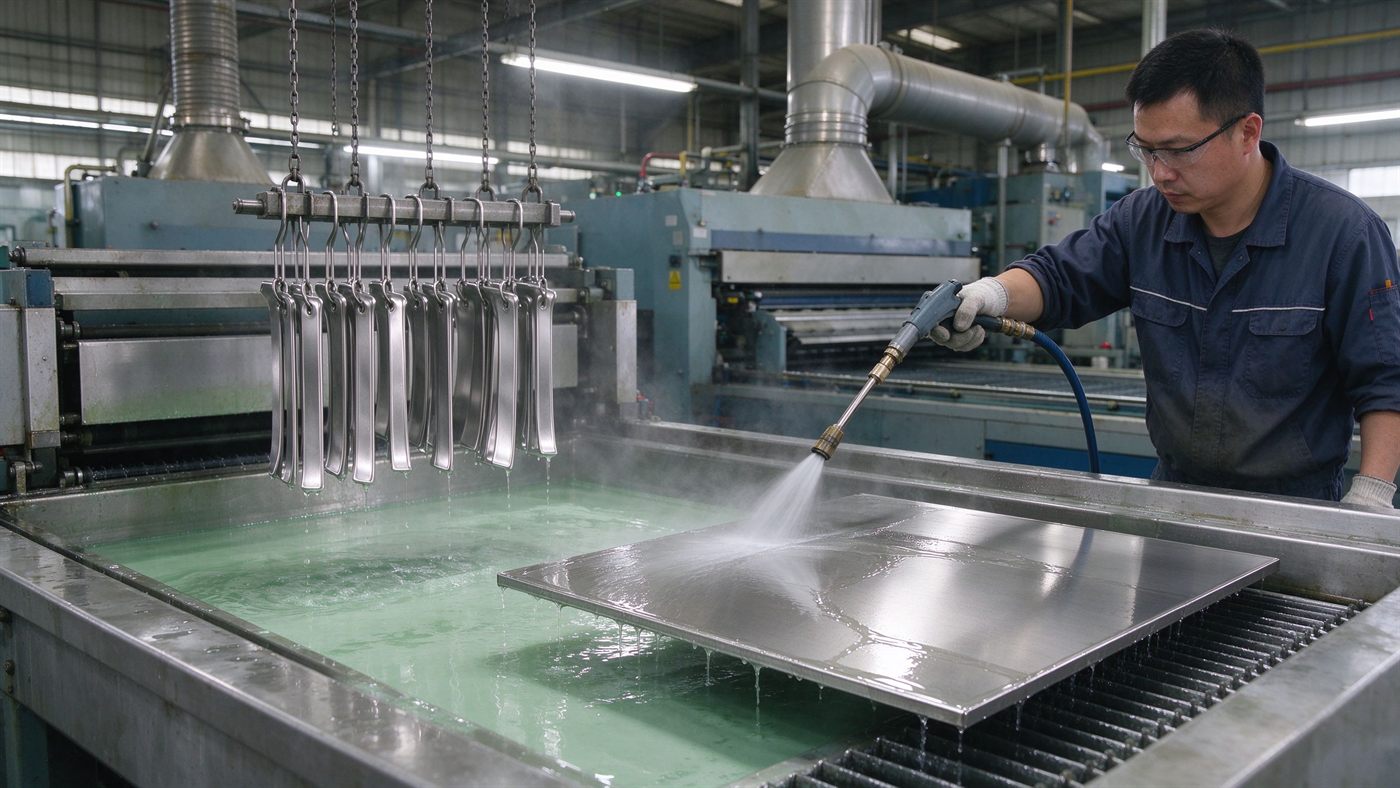
一、不锈钢酸洗钝化膏是什么不锈钢酸洗钝化膏是专为不锈钢构件设计的膏状酸洗钝化药剂,由无机酸与氟化物复配而成,呈黏稠膏体,可附着在垂直表面不流淌。它通过酸液溶解焊接产生的高温氧化色、焊斑与氧化皮,同时在不锈钢表面生成致密均匀的钝化保护膜,恢复
不锈钢酸洗钝化剂规范操作指南:从除油前处理、酸洗钝化、中和漂洗到干燥检验的完整流程,含安全注意事项与槽液维护要点。
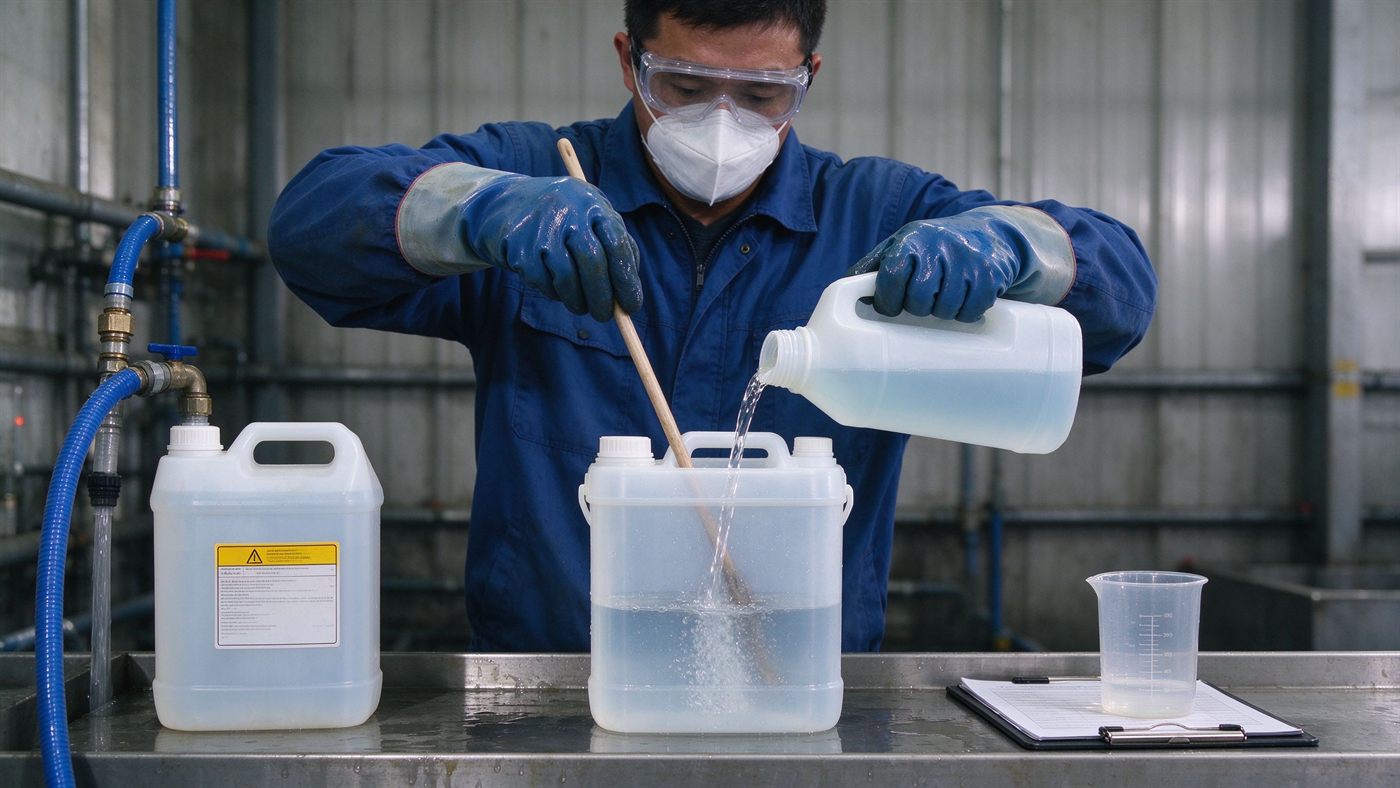
当前金属加工、电子组装及日化生产等B2B制造环节中,清洗剂使用频次高、工况差异大,企业普遍面临操作规范缺失导致的效率波动与合规风险。部分客户反馈存在员工防护意识薄弱、废液处置依据不足、不同基材兼容性误判等问题,影响产线稳定性和EHS管理体系落地。清洗工艺升级加速,但配套安全操作规程更新滞后
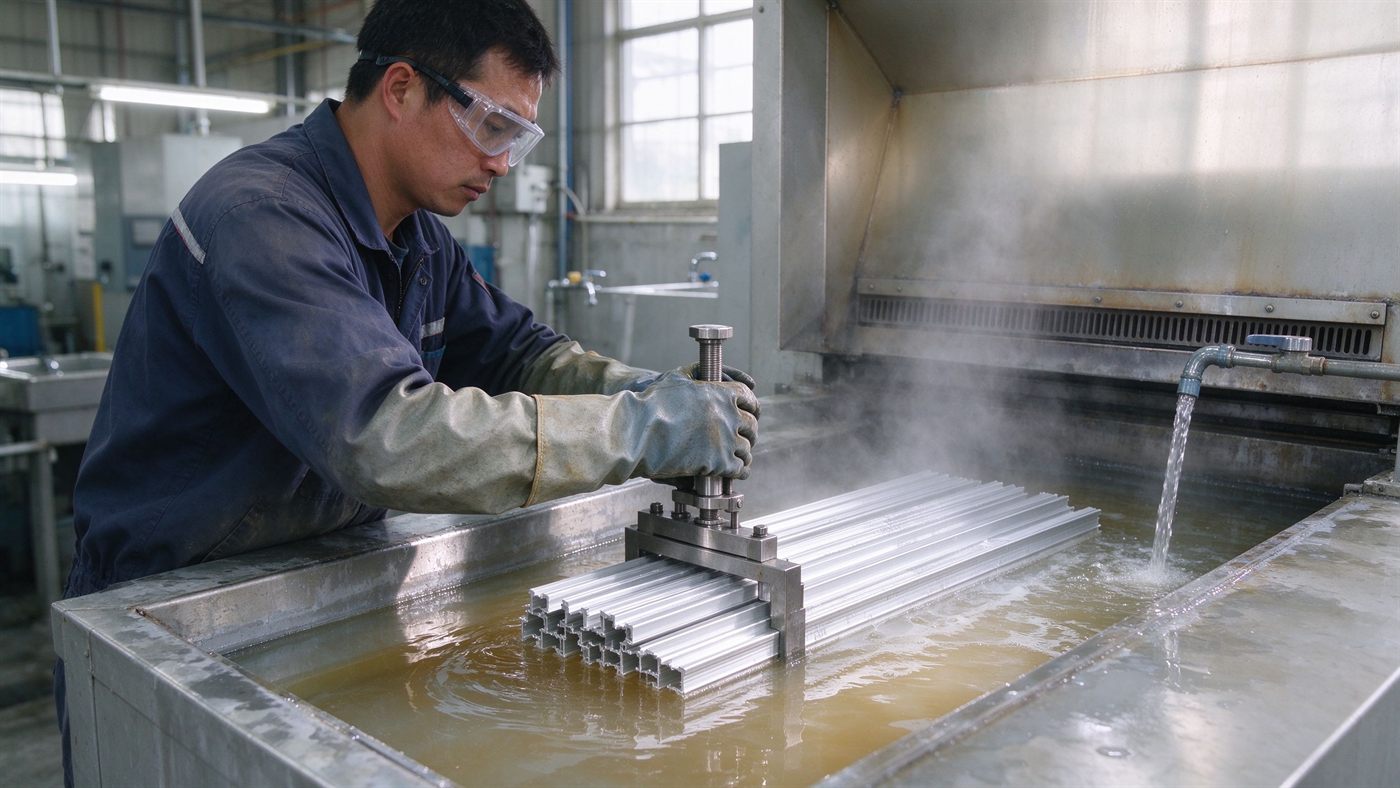
本文详解铝酸脱清洗剂使用方法:适用材质范围、浸泡/超声波两种工艺、浓度温度时间参数、酸性药剂安全防护注意事项及处理后发灰等常见问题排查。
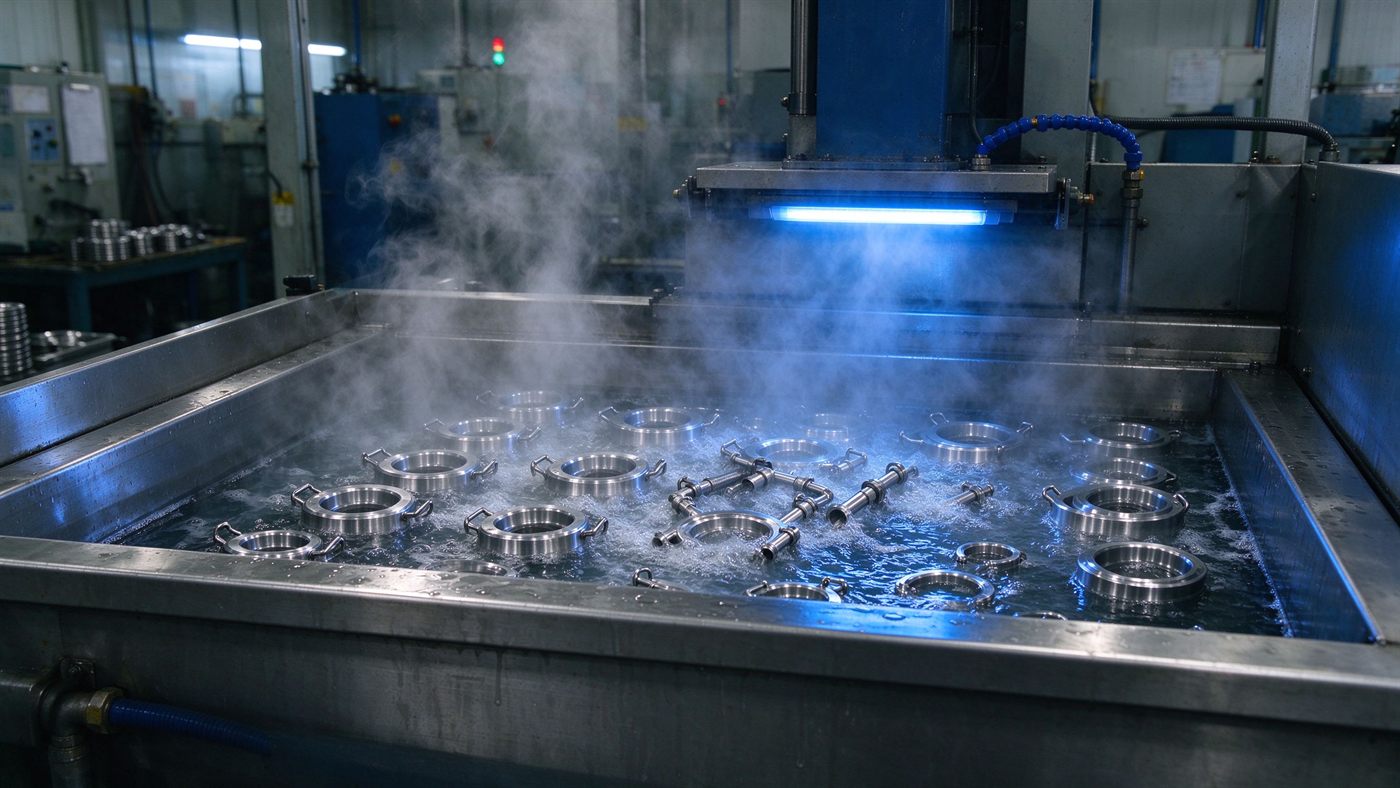
工业除蜡水3%~5%兑水,50~65℃配合超声波5~8分钟,去除抛光蜡研磨膏残留。含槽液维护和常见问题排查。